

Laadunvalvonta väripinnoitettujen teräskelojen tuotannossa
Laatu a väripinnoitettu teräskela Sen määrää substraatin laadun, metallipinnoitteen eheyden, orgaanisen pinnoitteen levityksen ja pinnan viimeistelyn monimutkainen vuorovaikutus. Valmistajien laadunvalvontajärjestelmien on valvottava jokaista tuotantovaihetta varmistaakseen, että lopputuotteet täyttävät suorituskykyvaatimukset korroosionkestävyyden, muovattavuuden ja ulkonäön osalta.
Väripinnoitettujen teräskelojen laadunvalvonta sisältää raaka-aineiden tarkastuksen, prosessin valvonnan ja lopputuotteen testauksen. Keskeisiä parametreja ovat pinnoitteen paksuus, tarttuvuus, kovuus, värin tasaisuus ja pintavikojen havaitseminen. Lopputuotteen laatu riippuu ensisijaisesti valmistusprosessista, mutta virheellinen käsittely ja varastointi voivat myös aiheuttaa merkittäviä vahinkoja.
Laatuparametrit
Väripinnoitettujen teräskelojen suorituskyky määräytyy useiden toisistaan riippuvien parametrien perusteella, joita on valvottava koko tuotannon ajan.
Pinnoitteen paksuus
Ulkosovelluksissa etupinnoitteen paksuuden tulee olla vähintään 20 μm (pohjamaali ≥ 5 μm, pintamaali ≥ 15 μm). Riittämätön paksuus heikentää korroosiosuojaa, kun taas liiallinen paksuus johtaa halkeiluihin ja huonoon tarttumiseen.
Tarttuvuus ja muovattavuus
Kynän kovuuden tulee täyttää 2H-standardi ja 180° taivutuskyky ≤3T. Nämä parametrit varmistavat, että pinnoite pysyy ehjänä rullamuovauksen ja profiloinnin aikana ilman halkeilua tai delaminaatiota.
Korroosionkestävyys
Ulkokäyttöön vaaditaan ≥500 tunnin suolasumun kestävyys. Tämä testi simuloi pitkäaikaista altistumista syövyttävälle ympäristölle ja vahvistaa pinnoitusjärjestelmän suojaavan suorituskyvyn.
Pinnoitteen paksuuden mittausmenetelmät
Pinnoitteen paksuuden tarkka mittaus on välttämätöntä laadunvalvonnan kannalta. Seuraavassa taulukossa on yhteenveto tärkeimmistä mittausmenetelmistä ja niiden sovelluksista.
| menetelmä | Periaate | Sovellus | Tuhoisa |
|---|---|---|---|
| Magneettinen paksuusmittari | Sähkömagneettinen induktio | Magneettiset alustat (teräs) | Tuhoamaton |
| Magneettinen pyörrevirtamittari | Yhdistetty magneetti- ja pyörrevirta | Sekä magneettisia että ei-magneettisia substraatteja | Tuhoamaton |
| Mikrometrimenetelmä | Paksuusero ennen/poiston jälkeen | Kaikki substraattityypit | Tuhoisa |
| Metallurginen mikroskopia | Poikkileikkauksen mittaus | Välimiesmenettelyn testaus | Tuhoisa |
Normaali mittausmenettely
Galvanoiduissa väripinnoitetuissa keloissa sinkkikerroksen ja orgaanisen pinnoitteen erottaminen toisistaan on välttämätöntä, sillä tavalliset magneettiset paksuusmittarit mittaavat ei-magneettisen kerroksen kokonaispaksuuden.
- Vaihe 1 Mittaa "sinkkikerroksen pinnoitteen" kokonaispaksuus käyttämällä magneettista paksuusmittaria viidestä kohdasta yli 25 mm:n etäisyydellä näytteen reunasta.
- Vaihe 2 Poista orgaaninen pinnoite poistoaineella, joka ei vahingoita sinkkikerrosta. Mittaa uudelleen samoista kohdista saadaksesi sinkkikerroksen paksuuden.
- Vaihe 3 Orgaanisen pinnoitteen paksuuden saamiseksi vähennetään sinkkikerroksen paksuus kokonaispaksuudesta.
- Vakio Noudata GB/T 13448-2019 "Väripinnoitettujen teräslevyjen ja -nauhojen testimenetelmät" tai ISO 2178 -standardia kansainvälisen vaatimustenmukaisuuden varmistamiseksi.
Laadunvalvontamatriisi: keskeiset suorituskykyindikaattorit
Seuraava vertailu tarjoaa jäsennellyn yleiskatsauksen väripinnoitettujen teräskelojen kriittisistä laatuparametreista.
| Parametri | Hyväksymisstandardi | Mittausmenetelmä | Vaikutus suorituskykyyn |
|---|---|---|---|
| Pinnoitteen paksuus (Front) | ≥ 20 μm | Magneettimittari / mikrometri | Korroosiosuojaus, kestävyys |
| Kynän kovuus | ≥2H | Kynän kovuustesti | Naarmuuntumiskestävyys, kuluminen |
| 180° taivutus | ≤3T | T-taivutustesti | Muovattavuus, halkeilunkestävyys |
| Iskunkestävyys | ≥9J | Iskutesti | Käsittelyn kestävyys |
| Suolasumun vastustuskyky | ≥ 500h | Suolasumutuskammio | Pitkäaikainen korroosiosuojaus |
| Väriero | <3ΔE | Spektrofotometri | Esteettinen johdonmukaisuus |
| 60° kiilto | >60 | Kiiltomittari | Visuaalinen ulkonäkö |
Prosessin aikainen laadunvalvonta
Valmistuksen aikana tiukat laadunvalvontatoimenpiteet havaitsevat ja korjaavat mahdolliset ongelmat nopeasti. Keskeisiä valvontapisteitä ovat:
- Pinnoitesovellus Pinnoitteen paksuutta seurataan jatkuvasti ainetta rikkomattomilla testausmenetelmillä. Sekä pinnoitusnopeutta että lämpötilaa valvotaan, koska väärä lämpötila voi johtaa pinnoitteeseen, jolla on huonot fysikaaliset ominaisuudet.
- Pintatarkastus Silmämääräiset tarkastukset havaitsevat pintavirheet, kuten naarmut, kolhut tai reikiä. Kameroita ja antureita käyttävät automaattiset tarkastusjärjestelmät skannaavat pinnan suurella nopeudella havaitakseen pienimmätkin epätasaisuudet.
- Tarttuvuuden testaus Poikkileikkaus- ja iskutesteillä varmistetaan pinnoitteen ja alustan välinen sidoslujuus ja varmistetaan, että pinnoite pysyy ehjänä muovauksen aikana.
Yleiset pintavirheet ja ennaltaehkäisy
Pintavirheet voivat vaikuttaa väripinnoitettujen teräskelojen ulkonäköön ja suorituskykyyn. Yleisten vikojen tiedostaminen mahdollistaa ennakoivan ennaltaehkäisyn.
- Naarmut Syynä on väärä käsittely tai kosketus teräviin esineisiin käsittelyn aikana. Estä huolellisella käsittelyllä ja suojaavilla materiaaleilla.
- Neulanreiät Pinnoitteessa pieniä reikiä, jotka altistavat alustan korroosiolle. Hallittu johdonmukaisella pinnoitteen levityksellä ja asianmukaisella kovetuksella.
- Appelsiinin kuori Epätasainen pintarakenne, joka johtuu virheellisestä pinnoitteen virtauksesta tai kovettumisolosuhteista. Ohjattu optimoidun pinnoitteen koostumuksen ja prosessiparametrien avulla.
- Väriero Värivaihtelut erien välillä tai yhden kelan sisällä. Ohjataan tarkan pigmenttidispersion ja värinsovitusjärjestelmien avulla.
Varastointi- ja käsittelyvaatimukset
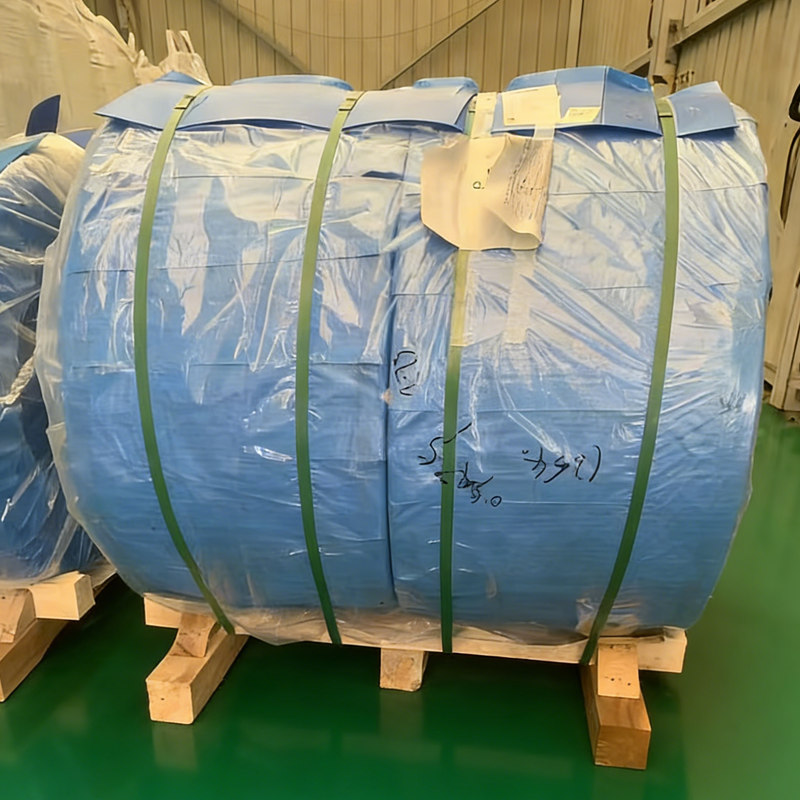
Oikea varastointi on välttämätöntä väripinnoitettujen teräskelojen laadun säilyttämiseksi tuotannon jälkeen. Väärä varastointi voi aiheuttaa pinnoitteen vaurioita, ruostumista ja kuoriutumista.
- Ympäristö Varastoi kuivassa, hyvin ilmastoidussa tilassa, jonka kosteus on alle 70 % ja lämpötila 5°C - 40°C. Vältä äärimmäisiä lämpötilan vaihteluita, jotka voivat aiheuttaa kondensaatiota.
- Paikannus Kelat on säilytettävä pystyasennossa (seisoen) erityisillä puisilla tai muovisilla satuloilla. Kelan pohjan tulee olla vähintään 10 cm maanpinnan yläpuolella.
- Pinoaminen Rajoita pinoaminen enintään 3 kerrokseen. Käytä kuivia, puhtaita puutyynyjä kerrosten välillä paineen tasaamiseksi. Säilytä vähintään 10 cm:n rako vierekkäisten kelojen välillä.
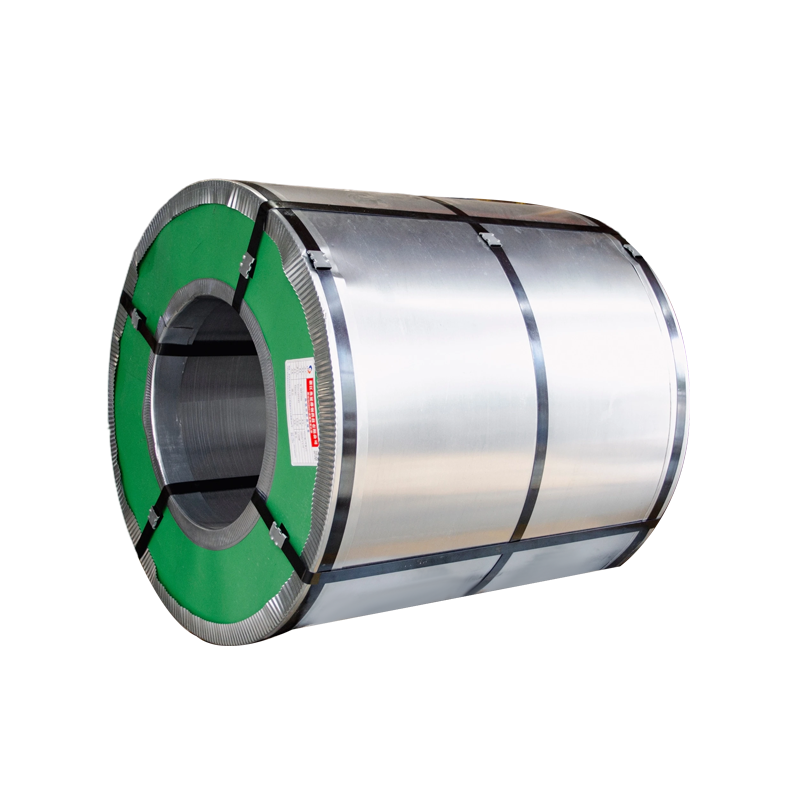
- Käsittely Käytä erityisiä kelatrukkeja tai C-koukkuja. Älä käytä vaijeria nostamiseen, koska se voi vääntää kelan ja vaurioittaa pinnoitetta.
- Alkuperäinen Pakkaus Säilytä alkuperäinen pakkaus ehjänä varastoinnin aikana. Jos pakkaus avataan tarkastusta varten, palauta se viipymättä.
Johtopäätös
Laadunvalvonta varten väripinnoitettu teräskelas on kattava prosessi, joka kattaa alustan valinnan, pinnoitteen levityksen, pinnan tarkastuksen ja asianmukaisen varastoinnin. Keskeisiä laatuparametreja ovat pinnoitteen paksuus (≥20 μm), tarttuvuus (2H kynäkovuus), muovattavuus (≤3T taivutus) ja korroosionkestävyys (≥500 h suolasumu).
Tarkka mittaus magneettisilla paksuusmittareilla, mikrometrimenetelmillä tai metallurgisella mikroskopialla varmistaa tasaisen laadun. Prosessin sisäiset tarkastusjärjestelmät havaitsevat viat ajoissa, kun taas oikea varastointi ja käsittely estävät vaurioita tuotannon jälkeen. Kun kaikki laadunvalvontaelementit on otettu käyttöön oikein, väripinnoitetut teräskelat tarjoavat luotettavan suorituskyvyn käyttöiän ollessa 7-25 vuotta valitusta pinnoitusjärjestelmästä riippuen.
Usein kysytyt kysymykset
Etupinnoitteen vähimmäispaksuus ulkokäyttöön on 20 μm, joka koostuu pohjamaalista (≥ 5 μm) ja pintamaalista (≥ 15 μm). Riittämätön paksuus heikentää korroosiosuojaa ja käyttöikää.
Pinnoitteen paksuus voidaan mitata ainetta rikkomattomilla menetelmillä (magneettinen paksuusmittari, magneettipyörrevirtamittari) tai destruktiivisilla menetelmillä (mikrometri, metallurginen mikroskopia). Galvanoiduissa keloissa sinkkikerros ja orgaaninen pinnoite on mitattava erikseen.
Suositeltu säilytyslämpötila-alue on 5°C - 40°C suhteellisen kosteuden ollessa alle 70 %. Vältä äärimmäisiä lämpötilan vaihteluita, jotka voivat aiheuttaa kondensaatiota ja vahingoittaa pinnoitetta.
Väripinnoitetut teräskelat on säilytettävä pystyasennossa (seisoen), koska vaakasuora varastointi voi aiheuttaa muodonmuutoksia, kelan romahtamista ja pinnoitteen vaurioita. Pystysuora varastointi vähentää myös pinoamispaineen vaurioitumisriskiä.
Pinoaminen should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Ensisijainen standardi Kiinassa on GB/T 13448-2019 "Väripinnoitettujen teräslevyjen ja -nauhojen testimenetelmät". Kansainväliset standardit sisältävät ISO 2178- ja ASTM-standardit paksuuden mittaamiseen ja suorituskyvyn testaukseen.
Pinnoitus on merkittävä tuotantokustannus. Jokainen pinnoitteen paksuuden mikroni vastaa noin miljoonan dollarin materiaalikustannuksia suurille valmistajille. Tarkka paksuuden säätö voi säästää merkittäviä kustannuksia ja säilyttää samalla laadun.
Ulkokäyttöön vaaditaan vähintään 500 tunnin suolasumukestävyys. Tämä testi vahvistaa pinnoitteen kyvyn suojata teräsalustaa syövyttävissä ympäristöissä, kuten rannikko- tai teollisuusalueilla.